English
 简体中文
 Русский
 Español
 ไทย
 Tiếng Việt
 Bahasa Melayu
 Bahasa Indonesia
 لالعربية
 Deutsch

Pengkodean kemasan logam: pengaturan CIJ agar tahan
Waktu rilis:
2026-11-01
Membuat kode pada kemasan logam bertahan: kondensasi pada kaleng, pilihan tinta untuk logam dan kaca, serta pengaturan CIJ yang menjaga kode tetap terbaca.
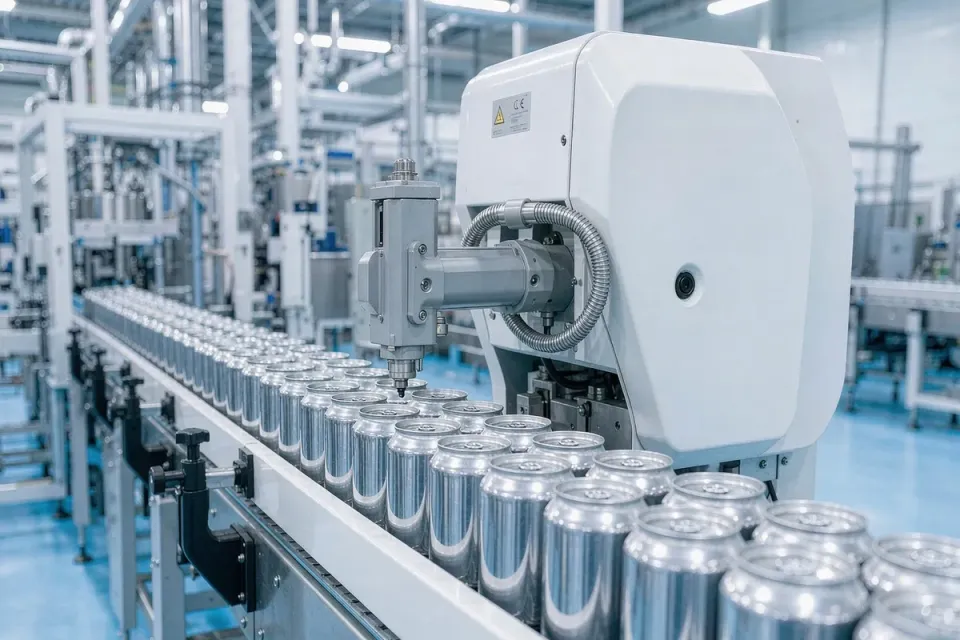
Pengkodean kemasan logam gagal secara senyap: kode yang lolos QA saat diperiksa bisa hilang sebelum sampai rak. Kaleng dan kaca lebih sulit dari kelihatannya — permukaan non-porous, kondensasi, pasteurisasi, gesekan pallet — dan setiap tahap mencoba menghapus kode Anda. Panduan ini membahas tinta, posisi, dan kecepatan agar kode CIJ bertahan sepanjang lini.
Mengapa logam sulit dikode
Kaleng dan tutup logam tampak seperti permukaan termudah di pabrik. Kenyataannya tidak. Logam tidak menyerap tinta; tinta terletak sepenuhnya di atas, dan setiap tahap berikutnya — pasteurisasi, pendinginan, film menyusut, gesekan pallet — mencoba menghapusnya. Pembeli yang mencari printer kaleng biasanya datang setelah batch buram, bukan sebelum. Kabar baik: ketika tiga variabel disetel mengikuti permukaan, bukan brosur, CIJ menangani logam dengan mantap.
Masalah kondensasi pada kaleng
Kaleng keluar dari pemanas dalam keadaan basah. Kode di dinding basah bergeser, kabur, atau hilang, dan gagal secara senyap: terbaca saat QA, lenyap ketika retailer memindai. Pabrik yang menyelesaikannya melakukan salah satu dari dua hal: mengkode di hilir pemanas di mana kaleng sudah kering, atau menerima zona basah dan beralih ke tinta cepat kering yang menggigit kelembapan. Yang tidak pernah mereka lakukan adalah mencetak resep sama di kedua zona lalu berdoa.
Tinta untuk logam dan kaca
Logam dan kaca berbagi satu aturan: adhesi adalah segalanya. Tinta CIJ standar berbasis MEK bekerja pada keduanya saat lini kering; zona kaleng basah dan botol kaca pengisian dingin butuh tingkat cepat kering dengan cengkeraman awal lebih baik. Pengkodean botol kaca menambah satu liku — kaca menahan pelarut agresif, tetapi label di sebelah kode sering tidak. Satu pabrik mengganti tinta tiga kali sebelum ada yang memeriksa apa yang bisa ditahan lem labelnya. Uji kode pada kemasan utuh, bukan hanya substrat. Armada VJ dan DM masing-masing memakai cairan pasangannya sendiri; mencampurnya adalah cara tangki make-up berakhir di meja servis.
Posisi, kecepatan, dan desain kode
Setengah masalah pengkodean logam adalah posisi. Cetak pada bidang rata bibir dasar di mana print head menjaga jarak pendek, bukan pada dinding lengkung dengan kecepatan penuh. Samakan setelan kecepatan head dengan konveyor, bukan sebaliknya — kode terentang pada 40.000 kaleng per jam terlihat baik di layar dan gagal di rak. Jaga kode tetap kecil: tanggal, batch, nomor lini. Setiap karakter ekstra menambah satu mode kegagalan. Dan pasang head secara kaku; getaran di lini kaleng tidak pernah berhenti.
Pertanyaan umum
Apakah kemasan logam butuh laser? Tidak. CIJ dengan tinta yang tepat melampaui ekspektasi pada kaleng dan tutup; laser berbaloi untuk penandaan permanen berkecepatan tinggi saat substrat mengizinkan.
Bagaimana memverifikasi kode bertahan pasteurisasi? Cetak lari sampel, jalankan terowong penuh, lalu uji gesekan sesuai standar yang retailer Anda benar-benar pakai — bukan dengan ibu jari.
Related products:
Lanjut
Lanjut
Berita Terkait


Alamat email:
Hotline:
Semua nama merek yang disebutkan termasuk Linx, Imaje, Domino, VJ hanya digunakan untuk menjelaskan cakupan kompatibilitas produk.
Topmark tidak memiliki afiliasi, izin kerja, kemitraan atau dukungan resmi dengan produsen printer industri mana pun.
Semua produk Topmark adalah konsumabel kompatibel pihak ketiga, bukan suku cadang OEM asli. Hak merek dagang sepenuhnya milik pemilik masing-masing.